

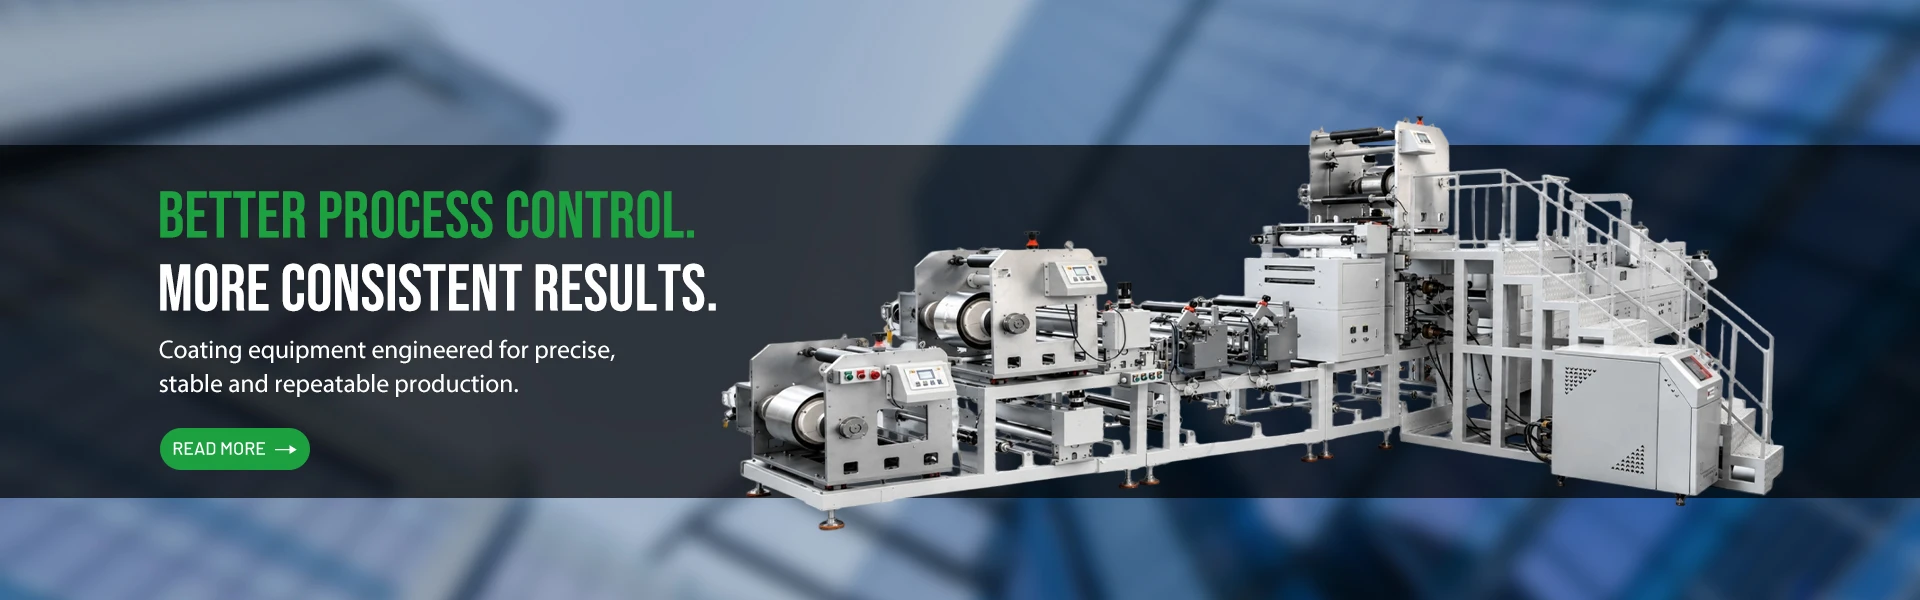
ড্রাম থেকে একটি আলোড়ন সৃষ্টিকারী রড তুলুন এবং স্লারিটি এটি থেকে সোজা চলে যায়, প্রায় কিছুই পিছনে থাকে না। একটি সাবস্ট্রেটের উপর ঢেলে এটি সেকেন্ডের মধ্যে একটি পাতলা ফিল্মে ছড়িয়ে পড়ে। এটি একটি মোটা এক তুলনায় অনেক সহজ দেখায়.
লাইনে এটি তার নিজস্ব সমস্যা নিয়ে আসে। আবরণটি পাতলা, তাই একটি ছোট প্রবাহের লহর ওয়েব জুড়ে ফিতে আঁকে। পুরুত্ব উভয় প্রান্তে ভারী এবং মাঝখানে হালকা, এবং একটি নতুন রোল সাবস্ট্রেট এটিকে বিপরীত করে দেয়। পিনহোলগুলি উপস্থিত হয়, প্রতিটি একটি উত্থিত ঠোঁট দ্বারা রিং করা হয়। লাইনের গতি বাড়ান এবং কোটের ওজন নিচে নেমে যায়। একটি ঘন করার জন্য পৌঁছান এবং ফিড বিভাগের সমস্যাগুলি সরাসরি ফিরে আসে।
কি এটা কঠিন করে তোলে কাপে সংখ্যা নয়.
পাম্পের পাশ দিয়ে কেন পাতলা স্লারি লিক হয়
একটি ইতিবাচক-স্থানচ্যুতি পাম্প তার স্থানচ্যুতি বিয়োগ করে যা ফুটো হয়ে যায়। চাপের পার্থক্যের সাথে এবং ক্লিয়ারেন্সের ঘনক্ষেত্রের সাথে ফুটো বেড়ে যায়। সান্দ্রতা বৃদ্ধির সাথে সাথে এটি পড়ে যায়। স্লারিটি 3,000 থেকে 300 cps পর্যন্ত ফেলে দিন এবং একই পাম্পের দশগুণ বেশি ফুটো হয়। দ্বিগুণ ক্লিয়ারেন্স এবং ফুটো আটবার বেড়ে যায়।
একটি পুরু স্লারিতে ভলিউমেট্রিক দক্ষতা 95 শতাংশে পৌঁছাতে পারে। একটি পাতলা এক এটি 75 এ বসতে পারে. 100 গ্রাম এক মিনিট সেট করুন এবং 75 গ্রাম কাপে পৌঁছান। নেমপ্লেট স্থানচ্যুতি এবং বিতরণ প্রবাহ দুটি ভিন্ন জিনিস। এক মিনিটের জন্য একটি কাপে আউটলেটটি ধরুন এবং আপনার উত্তর আছে।
এই ফাঁকটি একটি পুরু ফিল্মের ভিতরে লুকিয়ে থাকে এবং একটি পাতলা ফিল্মের মাধ্যমে দেখায়। পিছনের-চাপ ভালভ এবং লুপে সার্জ ট্যাঙ্ক এটিকে ধরে রাখার জন্য বিদ্যমান। রানের দৈর্ঘ্য এবং কনুই সবই প্রদত্ত প্রবাহে শেষ হয়। মেশিনের মাপ করার সময় পাম্পের কার্যকারিতা বক্ররেখার জন্য জিজ্ঞাসা করুন। সরঞ্জাম সরবরাহকারীর কাছে সেই নম্বরটি রয়েছে এবং আপনি এটি পান কিনা তা অন্য বিষয়। একটি আবরণ লাইন সরবরাহকারী সার্জ ভলিউমের মাধ্যমে কাজ করবে, এবং এটি শুরুতে একটু বেশি সময় বাঁচায়-।
একটি ডায়াফ্রাম পাম্পের যোগফলের নিজস্ব লাইন প্রয়োজন। প্রতিটি স্ট্রোক চাপকে উত্তোলন করে এবং ফেলে দেয়। পাম্প আউটলেট ফ্লিকারে গেজ দেখুন এবং এটি সাধারণত আপনি দেখতে পাচ্ছেন। একটি পাতলা ফিল্ম হল সবচেয়ে সংবেদনশীল জিনিস যা আপনি এটির নীচে রাখতে পারেন, যেভাবে পালসটি ক্রস-ওয়েব ব্যান্ড হিসাবে শেষ হয়৷
একটি Gravure রোল পরিবর্তে সাহায্য করে
একটি গ্রাভিউর রোল একটি ঘন স্লারিতে ক্ষুধার্ত থাকে এবং একটি পাতলা স্লারিতে সহজেই পূর্ণ হয়। কোষ পরিষ্কারভাবে মুক্তি পায়, এবং মাইক্রো-গ্র্যাভিউর খুব কম কোটের ওজনে পৌঁছায়। প্রতি বর্গমিটারে এক থেকে দুই গ্রামের জন্য, একটি ট্রান্সফার হেড সাধারণত সহজ পথ।
খরচ আছে।
স্লারি যত পাতলা হবে, ব্লেডের জন্য কোষগুলি পরিষ্কার করা তত কঠিন। থ্রো এবং স্প্ল্যাশ উপরে যায় এবং লাইনের গতি বাড়লে স্থানান্তর অনুপাত কমে যায়। লাইনটি বন্ধ করার সময় রোলের বিপরীতে সাদা কাগজের একটি শীট টিপুন। একটি প্যাচি প্রিন্ট মানে ব্লেড সমানভাবে মুছা হয় না।
গ্যাপ-মিটারিং হেডগুলিকে আবার আকার দিতে হবে। একটি কমা ব্লেড ব্লেডের প্রান্ত এবং ব্যাকিং রোলের মধ্যবর্তী ফাঁক দিয়ে স্লারি টেনে আনে। স্লারি যত পাতলা হয়, তত বেশি সেই ফাঁক দিয়ে বেরিয়ে যায়। কোটের ওজন তারপর পিছনের চাপ এবং লাইনের গতিতে শক্ত হয়ে যায়। একটি স্লট ডাই একটি স্থিতিশীল পুঁতি প্রয়োজন, এবং পাতলা স্লারি সেই গুটিকাটিকে আরও সহজে ভেঙে দেয়, তাই ভ্যাকুয়াম বক্সটিকে আরও কঠোর পরিশ্রম করতে হবে।
একটি লেপ মেশিন প্রস্তুতকারক প্রস্তাবে কোন পদ্ধতির নাম রেখেছেন তা মোটা স্লারির মতো এখানে ঠিক করে। একটি মেশিন নির্মাতা প্রক্রিয়া শীটে যে ফাঁক পরিসীমা রাখে তা দেখায় যে মাথাটি পাতলা উপাদানের জন্য মাপ করা হয়েছিল কিনা। একটি লেপ মেশিন প্রস্তুতকারক যে সামঞ্জস্যের পরিসর অফার করে তা হল সেই ঘরটি যার সাথে আপনাকে সাইটে কাজ করতে হবে।
প্রান্ত ধরে না
সমতলকরণ হল সারফেস টান হল চূড়াগুলিকে খাদের মধ্যে টেনে, সান্দ্রতা হল প্রতিরোধের। কম সান্দ্রতা সেকেন্ডের মধ্যে প্যাটার্নটিকে সমতল করে। সেই একই সেকেন্ড জুড়ে ছবিটিও এদিক ওদিক চলে যাচ্ছে। কোন কিছুই প্রান্তে এটি ধরে রাখে না। ভেজা ফিল্মটি উভয় পাশে স্তূপ করে, প্রান্তগুলি ঘন হয় এবং কেন্দ্রটি পাতলা হয়।
ওয়েব জুড়ে একটি গেজ চালান, পাঁচটি পয়েন্ট নিন এবং দুটি বাইরের রিডিং সাধারণত লাফিয়ে প্রথম হয়৷ যেখানে ফিল্মটি পাতলা, পৃষ্ঠের টান এটিকে পিছনে টানে। একটি পিনহোলের চারপাশে উত্থিত ঠোঁটটিকে একপাশে ঠেলে দেওয়া হয় এবং দাঁড়িয়ে থাকে। পিনহোলগুলি একটি অগভীর কোণে একটি বাতির নীচে সবচেয়ে ভাল দেখায়। সরাসরি, আপনি কিছুই দেখতে পাচ্ছেন না।
দুর্বল ভেজা এর মূল। একটি তরল একটি সাবস্ট্রেটের উপর তখনই ছড়িয়ে পড়ে যখন সাবস্ট্রেট পৃষ্ঠের শক্তি তরল পৃষ্ঠের টানের উপরে বসে। সেই ব্যবধান যত বেশি, ফিল্ম তত স্থির। PET প্রায় 42 mN/m বেগে রোল থেকে বেরিয়ে আসে এবং করোনা এটিকে 50 এর উপরে নিয়ে যায়। ডেটা শীটে চিত্রটি সাধারণত চিকিত্সা না করা রোলের জন্য। পাতলা স্লারি 22 থেকে 28 mN/m এ বসে, এবং সমতলকরণ সংযোজন এটিকে স্থিরভাবে নিচে ঠেলে দেয়। একটি সংযোজন সরবরাহকারীর ডেটা সাধারণত ঝরঝরে তরলের জন্য হয় এবং মিশ্রণ এটি পরিবর্তন করে।
একটি করোনা-চিকিত্সা করা পৃষ্ঠ রাতারাতি ক্ষয়প্রাপ্ত হয়, তাই এটিকে চিকিত্সা করুন এবং একই শিফটে এটিকে প্রলেপ দিন৷ যেখানে সারফেস এনার্জি কম, সেখানে প্রথমে করোনা চালান, তারপর এজ গাইড যোগ করুন এবং সেই পুরু রিমটিকে আবার নিচে ঠেলে দিন। কোন ধাপে খুব বেশি খরচ হয় না।
দ্রাবক লোড চুলা উপর জমি
পাতলা স্লারি সাধারণত আরো দ্রাবক মানে. কম কঠিন পদার্থে একই শুষ্ক কোট ওজন একটি ঘন ভিজা ফিল্ম প্রয়োজন। 20 গ্রাম/m² শুকনো আবরণে 25 শতাংশ কঠিন পদার্থ চালানোর জন্য 80 গ্রাম/m² ভেজা ফিল্ম লাগে। 45 শতাংশ কঠিন পদার্থে এটি 44 লাগে। যে সমস্ত অতিরিক্ত দ্রাবক চুলার মধ্য দিয়ে চলে যায়।
বাষ্পীভবনের জন্য তাপ প্রয়োজন এবং এটি সময় প্রয়োজন। দ্রাবককে দ্বিগুণ করুন এবং ওভেনকে দ্বিগুণ তাপ সরাতে হবে, এর পিছনে বাতাসের পরিমাণ। ভেজা ফিল্ম পাতলা, তাই একটি গরম প্রথম জোন পৃষ্ঠে দ্রাবক ফুটিয়ে তোলে। পিনহোল এবং ফোস্কা অনুসরণ করে।
ইথাইল অ্যাসিটেট বায়ুমণ্ডলীয় চাপে 77 ডিগ্রি, টলুইন 111 ডিগ্রিতে ফুটে। জল বেশি ফুটতে থাকে এবং একটি সুপ্ত তাপ বহন করে এবং একটি ক্রম বৃহত্তর পরিমাণে। মিশ্রণ পরিবর্তন করুন এবং জোন তাপমাত্রা পুনর্নির্মাণ করতে হবে। এগুলিকে উষ্ণ করার জন্য ঠাণ্ডা করুন, শুরুতে বাতাসের পরিমাণ কমিয়ে রাখুন এবং দ্রাবকটিকে ছেড়ে যাওয়ার সময় দিন। নতুন মিশ্রণে প্রবাহ এবং চাপ কমে যাওয়ার জন্য একটি সরঞ্জাম সরবরাহকারীকে জিজ্ঞাসা করুন এবং বেশ কয়েকটি রাউন্ড ট্রায়াল অদৃশ্য হয়ে যায়।
হ্যান্ডওভার প্যাকেজের সাথে আসা শুকানোর কার্ভগুলি সাধারণত একটি ফর্মুলেশনকে কভার করে এবং একটি আবরণ লাইন প্রস্তুতকারক নোট করে যে এটি কোন সংস্করণ থেকে এসেছে। একজন মেশিন নির্মাতা প্রস্তাবে যে অঞ্চলের তাপমাত্রা এবং বায়ুর পরিমাণ রাখে তা আপনাকে বলে যে কোন অঞ্চলটি সরানো হবে। স্লারি এবং রেফারেন্স সেটিংস পরিবর্তন করুন একটি প্রস্তুতকারকের মেশিনের সাথে জাহাজগুলি একটি সূচনা পয়েন্ট, এর বেশি কিছু নয়।
চারটি সংখ্যা পরিমাপ করুন, তারপর একটি সরান
সান্দ্রতা আবরণ শিয়ার হারের অন্তর্গত। একটি হ্যান্ডহেল্ড ভিসকোমিটার দশ থেকে একশ পারস্পরিক সেকেন্ডের মধ্যে চলে। একটি আবরণ মাথার ভিতরে শিয়ার রেট প্রায়ই হাজারের উপরে হয়। যে ভিন্ন মাত্রার একটি আদেশ বেশী. পাতলা স্লারি সাধারণত নিউটোনিয়ান হয়, তাই রিডিং সবেমাত্র টাকু গতিতে চলে, এবং এক বা দুটি গতি প্রবণতা দেখায়। প্রতিটি পড়ার সাথে স্লারি তাপমাত্রা রেকর্ড করুন। একই ড্রাম সকাল এবং বিকেলের মধ্যে এক ধাপ ব্যবধানে পড়তে পারে।
বাকি তিনটি সংখ্যা তিনটি জায়গায় বসে। ভেজা ফিল্ম বেধ দ্বিতীয়, ওয়েব জুড়ে নেওয়া যাতে কেন্দ্র এবং প্রান্ত তুলনা করা যেতে পারে। সেই একক পড়া একটি মাথার সমস্যাকে একটি সাবস্ট্রেট সমস্যা থেকে আলাদা করে। পাম্প যা সরবরাহ করে তা ওজন করুন এবং সেট পয়েন্টের বিপরীতে সেট করুন এবং পার্থক্যটি হল অভ্যন্তরীণ ফুটো। শুকানোর লোডের জন্য, দ্রাবক ভরকে এর সুপ্ত তাপ দ্বারা গুণ করুন। ওভেনের তাপ স্থানান্তর এবং বায়ু ভলিউমের বিরুদ্ধে এটি পরীক্ষা করুন। সংখ্যা বন্ধ না হলে, কোন তাপমাত্রা সেটিং এটি ধরে রাখবে না। একটি সরবরাহকারীর থেকে নম্বরগুলি তাদের নিজস্ব শর্তে নেওয়া হয়, তাই তাদের সাথে শর্তগুলি জিজ্ঞাসা করুন।
তারা দ্বিমত হলে আপনি কোথায় শুরু করবেন?
সাবস্ট্রেটটি কাজ করার জন্য সবচেয়ে সস্তা জায়গা এবং এড়িয়ে যাওয়া সবচেয়ে সহজ। ফিড বিভাগে টাকা খরচ হয়. টাইট ক্লিয়ারেন্স সহ একটি ইতিবাচক-স্থানচ্যুতি পাম্প চয়ন করুন এবং এটি দ্রুত চালাবেন না। পাম্প জুড়ে ডিফারেনশিয়াল পিন করতে লুপে একটি পিছনের-চাপ ভালভ যোগ করুন। একটি আবরণ লাইন সরবরাহকারী এটি সব করতে পারে, কিন্তু শুধুমাত্র যদি আপনি সামনে জিজ্ঞাসা করেন। তারপর যে নম্বরটি সবচেয়ে দূরে সরান।
একটি পাতলা আবরণ ধারণ করে কিনা তা সান্দ্রতা চিত্রে নেমে আসে না। পাম্পটি কতটা ফুটো হয়ে গেছে, মাথাটি পাতলা স্লারির জন্য মাপ করা হয়েছে কিনা, কতদূর ভিজানো হয়েছে এবং ওভেনটি কতটা ঘর ছেড়েছে। সব চার পান এবং একটি পাতলা আবরণ ক্রমাগত রান. একটি মিস করুন এবং স্লারি ঘন করা সমস্যাটিকে ফিড বিভাগে ফিরিয়ে নিয়ে যায়।
পরিমাপ করা সান্দ্রতা এবং কঠিন পদার্থগুলিকে প্রযুক্তিগত চুক্তিতে লিখুন, মিটারিং পদ্ধতি, পাম্পের কার্যকারিতা এবং অঞ্চলের তাপমাত্রা আলাদা লাইনে। যেখানে একজন মেশিন নির্মাতা হ্যান্ডওভার প্যাকেজে বিতরণ করা ভলিউম রেকর্ড করে, আপনার সাথে তুলনা করার কিছু আছে। একটি OEM প্রকল্পটি চালালে, একটি পরিচিতি তিনটি সংখ্যার সেট একসাথে টানতে পারে। একটি লেপ মেশিন প্রস্তুতকারক এবং একটি লেপ লাইন প্রস্তুতকারক সেই তালিকার প্রতিটি নিজস্ব অংশ। উভয়ের নাম দিন এবং একই ফাইলে স্বীকৃতির পদ্ধতি সংযুক্ত করুন, বিশেষ করে যখন একটি OEM প্রকল্প চালায়। এই ধরনের সমস্যা প্রায়ই কাস্টম কাজ আসে. অভ্যন্তরীণ আপনার স্লারি এবং আপনার লক্ষ্য পুরুত্ব, মেশিন দ্বারা মেশিনের বিরুদ্ধে নির্ভুলতা, বেধ এবং অভিন্নতা কাজ করে।

পেরোভস্কাইট কোটার-জন্মজাত

শুকনো পাউডার মেশিন-জন্মজাত
Innater Intelligent Equipment Co., Ltd দ্বারা প্রকাশিত, অ-মানক আবরণ মেশিন এবং স্বয়ংক্রিয় লাইনের নির্মাতা৷ ইমেল 13316631159@163.com|ওয়েবসাইট https://www.getinnater.com/|টেলিফোন +8613316631159


