

ড্রাম থেকে একটি আলোড়নকারী রড তুলুন এবং স্লারি এটিকে আঁকড়ে ধরে, ধীরে ধীরে ক্লাম্পে যেতে দিন। একটি ট্যাঙ্কে ঢেলে, এটি একটি স্তূপে বসে এবং দীর্ঘ সময়ের জন্য ছড়িয়ে পড়ে। যে স্লারি একটি আবরণ লাইন অন্তর্গত?
পাইলট নমুনা হাত দ্বারা নিচে আঁকা এবং যথেষ্ট সমতল দেখাচ্ছিল. উৎপাদন লাইনে একের পর এক সমস্যা আসে। পাম্প আউটলেটে গেজ কখনই স্থায়ী হয় না। বেধ হল এক প্রান্ত থেকে অন্য প্রান্তে এক ধাপ দূরে, এবং মাঝখানে এখন এবং তারপরে একটি আনকোটেড স্ট্রাইপ দেখায়। ওয়েব উপরে একটি চামড়া এবং নীচে একটি নরম স্তর সঙ্গে চুলা ছেড়ে. লাইনটি ধীর করুন এবং এটি আউটপুট সহ উন্নত হয়।
কিছু ক্রেতাকে স্লারিটি প্রবাহিত না হওয়া পর্যন্ত পাতলা করতে বলা হয়। তরল পদার্থগুলিকে ড্রপ করে, এবং শুকনো ফিল্মের ওজন সেখানে পাবে না।
যা থামে তা সান্দ্রতা সংখ্যা নয়।
যেখানে উচ্চ সান্দ্রতা জ্যাম প্রথম
পাইপে প্রেসার ড্রপ প্রথমে দেখা যায়।
লেমিনার প্রবাহে, চাপের ড্রপ সান্দ্রতার সাথে বেড়ে যায় এবং পাইপ ব্যাসের চতুর্থ শক্তির সাথে পড়ে। 3,000 থেকে 30,000 cps পর্যন্ত সান্দ্রতা নিন এবং একই পাইপ বরাবর ড্রপ দশগুণ বেড়ে যায়। বোর অর্ধেক করুন এবং এটি ষোল বার ওঠে।
একটি গিয়ার পাম্প একটি ঘন স্লারিতে কম স্লিপ করে, তাই এর ভলিউম্যাট্রিক দক্ষতা ধরে রাখে। ঝামেলা স্তন্যপান দিকে বসে। একটি সরু বোর, একটি দীর্ঘ দৌড় এবং অনেকগুলি কনুই খাঁড়িটিকে একটি গভীর শূন্যতায় টেনে নিয়ে যায়। স্লারি দাঁতের স্থানগুলিকে যথেষ্ট দ্রুত পূরণ করতে পারে না এবং প্রবাহটি স্পন্দিত হতে শুরু করে। একই ড্রামে, একটি পূর্ণ ট্যাঙ্ক এবং একটি নিম্ন ট্যাঙ্কের আউটপুটে প্রায় দশমাংশের পার্থক্য হবে।
মোটর টর্কেরও পরীক্ষা করা দরকার। দশ গুণ সান্দ্রতা একই গতিতে খাদ শক্তি বাড়ায়। আগে বাছাই করা গিয়ার রেশিও আর ফিট নাও হতে পারে। একজন মেশিন নির্মাতা বৈদ্যুতিক প্যাকেজে পাম্প ক্রমাঙ্কনের শর্তগুলি বর্ণনা করে। যে এখানে চেক চিত্র.
এই বিভাগে মাথার চেয়ে বেশি কাজ করার জায়গা রয়েছে। সাকশন রান ছোট করুন। বোরটি খুলুন এবং পাম্পটিকে মাথার কাছে নিয়ে যান। একটি ইতিবাচক-স্থানচ্যুতি পাম্প প্রায়শই পুরু উপাদানের জন্য উপযুক্ত। একটি আবরণ লাইন সরবরাহকারী এখানে যা সুপারিশ করে তা প্রায়শই সিদ্ধান্ত নেয় যে সিস্টেমটি আদৌ চলছে কিনা।
ট্রান্সফার হেডস রান শর্ট অফ স্লারি
একটি গ্র্যাভিউর রোল তার কোষে স্লারি বহন করে।
কোষগুলিকে প্রথমে পূর্ণ করতে হবে, তারপর চাপে স্তরের উপর স্লারি ছেড়ে দিতে হবে। সান্দ্রতা বাড়ায় এবং তারা ছোট পূরণ করে এবং কম স্থানান্তর করে। কোটের ওজন তাত্ত্বিক চিত্রের নীচে। মাইক্রো-গ্র্যাভিউর কোষগুলি এখনও অগভীর এবং আরও সংবেদনশীল। এই মাথায় কোটের ওজন সান্দ্রতা এবং লাইনের গতির সাথে একসাথে চলে। সেটিং গণনা না করে ট্রায়াল দ্বারা খুঁজে পেতে হবে.
যদি কোষগুলি পূরণ করতে না পারে, তাহলে আপনি কী ভাবেন যে কোটের ওজন থাকবে?
গ্যাপ-মিটারিং হেডগুলির সেই সমস্যা নেই৷ একটি কমা ব্লেড ব্লেডের প্রান্ত এবং ব্যাকিং রোলের মধ্যে একটি নির্দিষ্ট ফাঁক রেখে যায়। স্লারি এটির মাধ্যমে চাপা হয়, তাই কোটের ওজন ফাঁক এবং লাইনের গতি অনুসরণ করে। ঠোঁটের সামনে গহ্বরের ভিতরে চাপ এবং মিটারের মধ্যে একটি স্লট ডাই খাওয়ানো হয়। স্লারির একটি ড্রামে, একটি কমা ব্লেড থাকাকালীন একটি গ্র্যাভিউর রোল চলতে পারে না।
একটি সরঞ্জাম সরবরাহকারী প্রশ্নগুলির প্রথম রাউন্ডে সান্দ্রতা এবং কঠিন পদার্থ সম্পর্কে জিজ্ঞাসা করে। একটি আবরণ মেশিন প্রস্তুতকারক প্রস্তাবে মিটারিং পদ্ধতির নাম দেয়৷ একটি ঘন স্লারিতে, একটি লাইন যা অনুসরণ করে তার বেশিরভাগ সিদ্ধান্ত নেয়।
কেন প্যাটার্ন স্তর আউট হবে না
স্লারি যেটি প্রবাহিত হবে না তা যেখানে আছে প্যাটার্ন ছেড়ে যায়।
সমতলকরণ হল পৃষ্ঠের উত্তেজনা যা শিখরগুলিকে খাদের মধ্যে টানছে এবং সান্দ্রতা হল প্রতিরোধ। সমতলকরণের সময় সান্দ্রতা এবং তরঙ্গদৈর্ঘ্যের চতুর্থ শক্তির সাথে বৃদ্ধি পায়। একই ড্রামে, দশবার সান্দ্রতা দুই-সেকেন্ড সমতলকরণকে বিশ সেকেন্ডে পরিণত করে। তরঙ্গদৈর্ঘ্য 0.1 মিমি থেকে 0.2 মিমি পর্যন্ত সরান এবং সময় ষোল বার বেড়ে যায়।
প্রথম ওভেন জোন একটু সাহায্য করে। তাপ সান্দ্রতা কমিয়ে আনে এবং সমতলকরণের গতি বাড়ে, একই সময়ে পৃষ্ঠটি ত্বকে শুরু করে। জানালা সরু।
একটি প্রস্তুতকারকের দ্বারা হস্তান্তর করা টেবিলটি সাধারণত একটি সান্দ্রতা চিত্র বহন করে। একটি পুরু স্লারি এটির প্রতি সবচেয়ে কম সংবেদনশীল। দুই বা তিনটি শিয়ার হার প্রবণতা দেখায় কি. উচ্চ সান্দ্রতা সাধারণত উচ্চ কঠিন এবং কম দ্রাবক সঙ্গে আসে। দ্রাবক দিয়ে কেনার সময়ও খোলা নেই।
একটি পুরু ভেজা ফিল্ম স্কিনস ওভার
একটি পুরু ফিল্মে শুকানো ভিতরে বাইরে থেকে কাজ করে।
দ্রাবককে বাতাস বহন করার আগে পৃষ্ঠে ছড়িয়ে দিতে হবে। বৈশিষ্ট্যগত সময় বেধের বর্গক্ষেত্রের সাথে বৃদ্ধি পায়। একটি 100 মাইক্রন ভেজা ফিল্ম থেকে 200 মাইক্রনে যান এবং শুকাতে চার গুণ সময় লাগে৷ ঘন স্লারি মানে সাধারণত উচ্চ কঠিন পদার্থ এবং সামান্য দ্রাবক সহ একটি ঘন ভেজা ফিল্ম। একটি গরম প্রথম জোন পৃষ্ঠের স্কিন করে। দ্রাবকের নীচে কোথাও যাওয়ার জায়গা নেই এবং ভেঙ্গে যায়, পিনহোল এবং ফোসকা ফেলে।
প্রোফাইল সামনে বা পিছনে সরানো কিনা তা দ্রাবক মিশ্রণের উপর নির্ভর করে। একটি সরঞ্জাম সরবরাহকারী আপনাকে নতুন মিশ্রণের জন্য চাপ হ্রাসের বিরুদ্ধে প্রবাহ দিতে পারে। এটি সাইটে বেশ কয়েকটি রাউন্ড ট্রায়াল সংরক্ষণ করে।
কোন রিডিং প্রথম আসা
প্রথমে আসল সান্দ্রতা পড়ুন।
দুই বা তিনটি স্পিন্ডেল গতি নিন এবং রিডিং কতদূর পড়ে তা দেখুন। একটি একক বিন্দু অন্তত একটি পুরু স্লারি আপনাকে বলে.
তারপরে আপনি যে সাবস্ট্রেট ব্যবহার করতে চান তার উপর স্লারিটি আঁকুন এবং এটি কীভাবে ছড়িয়ে পড়ে তা দেখুন। যদি এটি হামাগুড়ি দেয় এবং পিছনে টানা হয়, তাহলে প্রথমে ভেজা সমাধান করতে হবে।
তারপর ফিড বিভাগে গেজ দেখুন। একটি সুই যা ক্ষুধার্ত স্তন্যপান বা পাম্প স্লিপে পয়েন্ট স্থির করবে না। মাথা জড়ায় না। মেশিন নির্মাতা হ্যান্ডওভার প্যাকেজে সেই পাম্পের জন্য ক্রমাঙ্কন বক্ররেখা ছেড়ে দেয়। এটির সাথে তুলনা করুন এবং আপনি কতটা মার্জিন বাকি আছে তা দেখতে পারেন।
অবশেষে, পাইপিং অঙ্কন পড়ুন। একটি আবরণ লাইন প্রস্তুতকারকের হস্তান্তর প্যাকেজের শীটগুলি দেখায় কোন বিভাগে সবচেয়ে ছোট বোর রয়েছে এবং কোন কনুই উপাদান সংগ্রহ করে৷
ডেটা তিনটি ভিন্ন পক্ষের সাথে বসে, ফর্মুলেশন, মেশিন এবং ফিড সিস্টেম। যেখানে একটি OEM প্রকল্প সমন্বয় করে, একটি পরিচিতি এটি সংগ্রহ করতে পারে। একজন সরবরাহকারী যিনি হস্তান্তরের সময় যা পরিমাপ করা হয়েছিল তা তালিকাভুক্ত করে আপনাকে তুলনা করার জন্য কিছু দেয়।
স্লারির সাথে মেশিনের মিল
প্রথমে মাথা বেছে নিন।
সান্দ্রতা সরে গেলে মিটারিং হেড আপনাকে মাথা রাখতে দেয়, কারণ কোটের ওজন ফাঁক এবং লাইনের গতি অনুসরণ করে। পুরানো ফিল্মটিকে নাজানোর চেয়ে নতুন ভেজা ফিল্ম থেকে ফাঁক সেট করুন। ব্লেড চাপ এবং ডাই ক্যাভিটি চাপ উভয়কেই নতুন সান্দ্রতার জন্য পুনরায় সেট করতে হবে। একটি আবরণ মেশিন প্রস্তুতকারক এখানে সমন্বয় পরিসীমা সেট করে, এবং সেই পরিসরটি সাইটে আপনার শুরুর পয়েন্ট।
পরিমাপ করা সান্দ্রতার বিপরীতে ফিড বিভাগটি পুনরায় গণনা করুন। ছোট রান, চওড়া বোর, মাথার কাছে পাম্প, এবং পাইপ বরাবর অন্তরণ। সান্দ্রতা তাপমাত্রা অনুসরণ করে, এবং স্লারিতে দশ ডিগ্রি এটি অর্ধেক করতে পারে। একটি লেপ লাইন সরবরাহকারী যারা এই মাত্রাগুলি একবার কাজ করে সেগুলি কয়েক রাউন্ড ট্রায়াল সংরক্ষণ করে।
সমান করার জন্য ব্লেড এবং চুলার মধ্যে প্রসারিত ছেড়ে দিন। ওয়েব জুড়ে দূরত্ব, সাবস্ট্রেট তাপমাত্রা এবং বায়ু চলাচল সবই গণনা করে। প্রথম জোন শীতল চালান এবং সমতলকরণের সময় দিন।
শুকানোর প্রোফাইলটিকে পিছনে ঠেলে দিন এবং দ্রাবকটিকে ধীরে ধীরে ছেড়ে দিন। প্রথম জোনে বায়ু ভলিউম সম্পূর্ণরূপে খুলবেন না। যেখানে একজন মেশিন নির্মাতা অঞ্চলের তাপমাত্রা এবং বায়ুর পরিমাণ তালিকাভুক্ত করেছেন, আপনি কোন অঞ্চলটি সরাতে হবে তা পড়তে পারেন। একজন সরবরাহকারী যে এই পরিসংখ্যানগুলি প্রস্তাবে রাখে সে আপনাকে একটি সূচনা পয়েন্ট দেয়।
উপসংহার
একটি পুরু স্লারি প্রলিপ্ত হতে পারে কিনা সান্দ্রতা চিত্রে নেমে আসে না। একটি মিটারিং হেড, একটি ফিড বিভাগ যা অবিচ্ছিন্নভাবে সরবরাহ করে এবং একটি শুকানোর বিভাগ যা অতিরিক্ত সময় থাকে। তিনটি এবং 50,000 সিপিএস ক্রমাগত রান পান। একটি মিস এবং স্লারি পাতলা এখনও একটি সমস্যা সঙ্গে আপনি ছেড়ে.
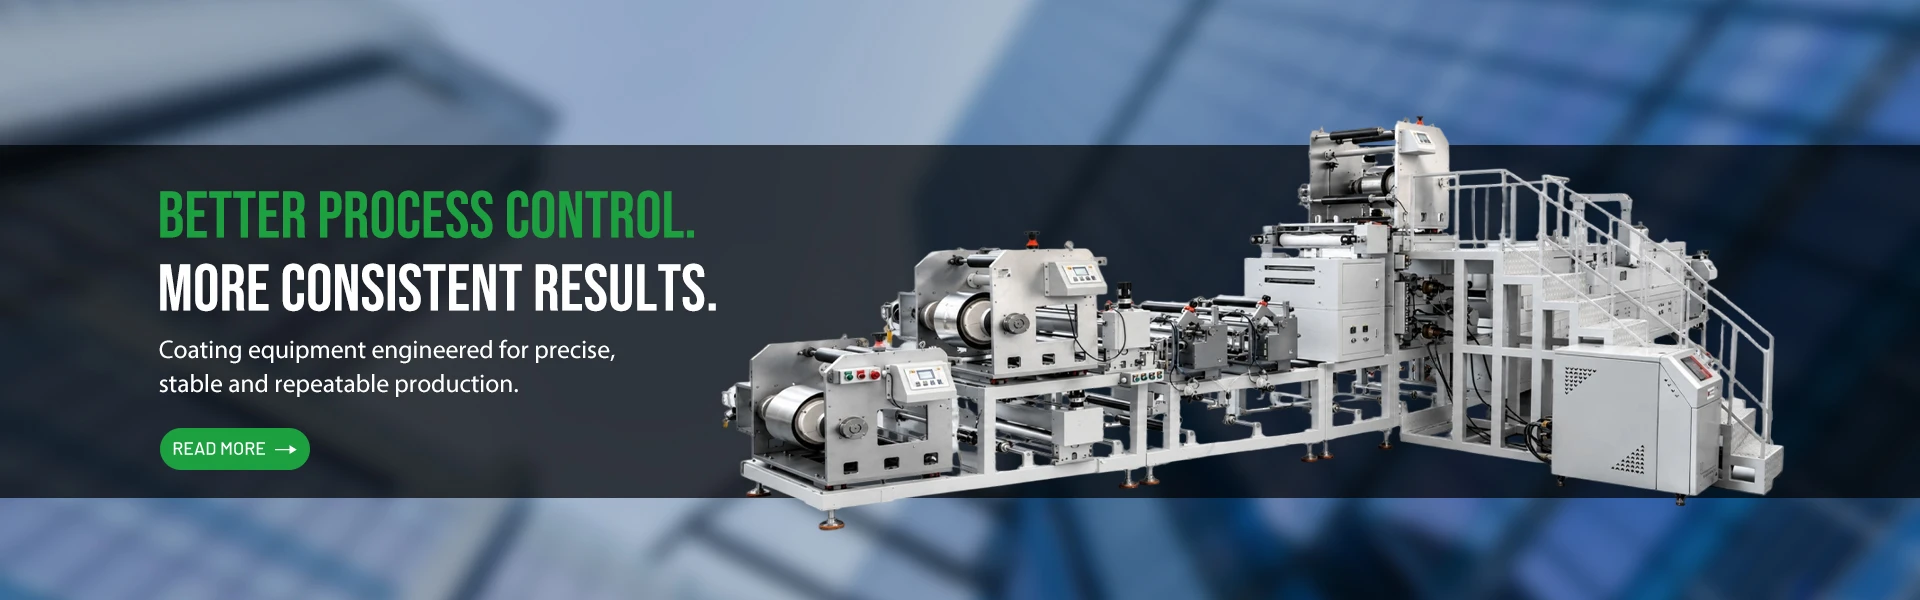
প্রয়োজনীয়তার এই সেটটি কীভাবে মাথা, ফিড এবং শুকানোর অংশটি মেলে তার উপর আসে। এই ধরনের সমস্যা প্রায়ই কাস্টম কাজ আসে. Innater বিভিন্ন পণ্য এবং প্রক্রিয়া জুড়ে অর্ডার করার জন্য আবরণ মেশিন তৈরি করেছে। নির্ভুলতা, বেধ এবং অভিন্নতা আপনার স্লারি এবং আপনার লক্ষ্য বেধের বিরুদ্ধে কাজ করা হয়।
তাহলে উচ্চ সান্দ্রতা আসলে জ্যাম করে কোথায়?
প্রযুক্তিগত চুক্তিতে পরিমাপকৃত সান্দ্রতা এবং কঠিন পদার্থ লিখুন। বলুন কোন পৃষ্ঠাটি মিটারিং পদ্ধতি, পাইপের বোর এবং অঞ্চলের তাপমাত্রা বহন করে। একটি লেপ মেশিন প্রস্তুতকারক এবং একটি লেপ লাইন প্রস্তুতকারক সেই তালিকার প্রতিটি নিজস্ব অংশ। প্রকল্পের সমন্বয়কারী একটি OEM-এর গ্রহণযোগ্যতা পদ্ধতি লিখিতভাবে ঠিক করা উচিত।

স্বয়ংক্রিয় রোল স্লিটার-সহজাত

জলরোধী আবরণ মেশিন-সহজাত
Innater Intelligent Equipment Co., Ltd দ্বারা প্রকাশিত, একটি নন-মানক আবরণ মেশিন এবং স্বয়ংক্রিয় লাইনের নির্মাতা৷ ইমেল 13316631159@163.com|ওয়েবসাইট https://www.getinnater.com/|টেলিফোন +8613316631159


